




La tornitura avanzata, affidata a torni di ultima generazione, è in grado di eseguire un ciclo completo e integrato. Il pezzo da tornire entra come barra grezza ed esce finito, pronto al montaggio. È un cambiamento che elimina i tempi morti tra diverse fasi produttive e la necessità di riposizionamenti manuali. Incide positivamente su tempi, costi, qualità e organizzazione della fornitura.
Che cosa si intende oggi per tornitura avanzata
Oggi la tornitura avanzata non è solo una questione di tolleranze millimetriche: è la capacità di trasformare un grezzo in un pezzo finito in un unico ciclo.
I torni di ultima generazione integrano utensili motorizzati, asse Y, mandrino di ripresa e sistemi di automazione. Possono eseguire tornitura, fresatura, foratura (radiale e assiale), filettatura e dentatura, fino a completare il pezzo sul lato posteriore. Il tutto senza che l’operatore intervenga.
Il controllo numerico gestisce più assi in modo perfettamente sincronizzato, mentre la simulazione digitale permette di verificare le traiettorie e prevenire collisioni in fase di programmazione, prima dell’avvio della macchina. Il risultato è un processo altamente prevedibile, tracciabile e ripetibile.
Questo approccio prende il nome di lavorazione in unico piazzamento. È il principio che sostiene l’intera evoluzione della tornitura avanzata.
Un unico piazzamento elimina gli errori di riposizionamento
Ogni volta che un pezzo viene staccato e riafferrato, si introduce un errore. Non è un difetto di lavorazione: è una conseguenza fisica del serraggio. Il nuovo riferimento non coincide mai perfettamente con il precedente. Su tolleranze larghe l’effetto è trascurabile. Su accoppiamenti in classe stretta diventa determinante.
Completare il pezzo in un solo piazzamento significa mantenere un unico sistema di riferimento dall’inizio alla fine. Concentricità, coassialità e perpendicolarità restano garantite per costruzione, non per correzione successiva.
Nella tornitura avanzata questo beneficio si somma a quello economico. Ogni passaggio eliminato è un tempo di attrezzaggio in meno, una movimentazione in meno, un controllo intermedio in meno. Su serie di grandi volumi l’effetto cumulativo è rilevante.
Torni plurimandrino CNC: lavorare in parallelo, non in sequenza
Il tornio plurimandrino rappresenta la risposta più efficace quando i volumi crescono. La logica è diversa da quella di un tornio tradizionale. In una macchina monomandrino le fasi si susseguono. Il pezzo viene sgrossato, poi finito, poi forato, poi filettato. Il tempo ciclo è la somma di tutte le operazioni.
In un plurimandrino CNC i mandrini ruotano su posizioni fisse. Ogni posizione esegue una fase diversa su un pezzo diverso, nello stesso istante. Il tempo ciclo non è più la somma delle fasi, ma la durata della fase più lunga.
La differenza produttiva è sostanziale. Un particolare che su tornio singolo richiede quaranta secondi può uscire da un plurimandrino ogni sei o sette secondi. La qualità resta la stessa e la costanza dimensionale migliora, perché tutti i pezzi seguono esattamente lo stesso percorso.
Le macchine per la tornitura avanzata a controllo numerico hanno superato il limite storico di questa tecnologia. I plurimandrino meccanici richiedono attrezzaggi più lunghi e complessi, giustificati solo su lotti molto grandi. Il CNC riduce drasticamente i tempi di cambio produzione. Oggi la stessa macchina può gestire codici diversi con riprogrammazione rapida, rendendo la tecnologia accessibile anche a serie medie.
Il braccio robotico integrato: automazione dentro il ciclo
L’elemento che caratterizza le macchine più recenti è l’integrazione di un braccio robotico all’interno della zona di lavoro.
Questo sistema per la tornitura avanzata preleva il pezzo al termine della lavorazione frontale. Lo trasferisce alla stazione di ripresa mantenendone l’orientamento. Lo rende disponibile agli utensili per le lavorazioni posteriori. Al termine lo deposita su nastro o in contenitore, già separato e ordinato. Il robot esegue la stessa traiettoria a ogni ciclo, con la medesima velocità e la medesima presa. La variabilità legata alla manualità scompare dal processo.
Con la manipolazione robotizzata anche il retro del pezzo diventa accessibile quanto il fronte. Si possono eseguire spallamenti, sedi, fori e filettature sul lato opposto senza un secondo piazzamento manuale.
I pezzi non cadono in vasca alla rinfusa. Vengono depositati con movimento controllato. Su componenti finiti, lucidati o con superfici critiche questo elimina ammaccature e microdanneggiamenti che altrimenti genererebbero scarto.
Inoltre un sistema per la tornitura avanzata con braccio robotico integrato può operare in autonomia per turni prolungati, anche non presidiati. La produttività non dipende più dalla disponibilità di operatore su ogni singola macchina.
Utensili motorizzati e asse Y: oltre la simmetria di rotazione
La tornitura tradizionale produce geometrie di rivoluzione. Tutto ciò che esce dall’asse richiede una macchina diversa.
La tornitura avanzata supera questo vincolo. Gli utensili motorizzati sono integrati nella torretta, dispongono di un proprio azionamento e lavorano con il mandrino fermo o in posizione controllata. Consentono fresature, cave, piani, dentature e forature fuori asse.
L’asse Y estende ulteriormente le possibilità. Permette all’utensile di muoversi fuori dal piano diametrale, rendendo realizzabili tasche decentrate, fori inclinati e profili complessi.
Un pezzo che un tempo richiedeva tornio, fresa e trapano oggi con la tornitura avanzata esce completo da una sola macchina.
Monitoraggio del processo e controllo dimensionale in linea
La tornitura avanzata non riguarda solo l’asportazione di truciolo. Riguarda anche la capacità di misurare e correggere in tempo reale.
I sistemi di monitoraggio rilevano l’assorbimento del mandrino, l’usura utensile e le anomalie di taglio. Un utensile che si sta deteriorando viene segnalato prima che produca pezzi fuori tolleranza.
Il controllo dimensionale in linea completa il quadro. Sonde e sistemi ottici verificano quote critiche durante il ciclo, con compensazione automatica delle derive termiche e di usura.
Il monitoraggio OEE misura disponibilità, prestazione e qualità di ogni macchina. I dati raccolti permettono di individuare le perdite reali e intervenire su di esse. Per il cliente la tornitura avanzata si traduce in tempi di consegna più attendibili e in una documentazione di processo verificabile.
Sarbo e la tornitura avanzata: centri di tornitura CNC con braccio robotico
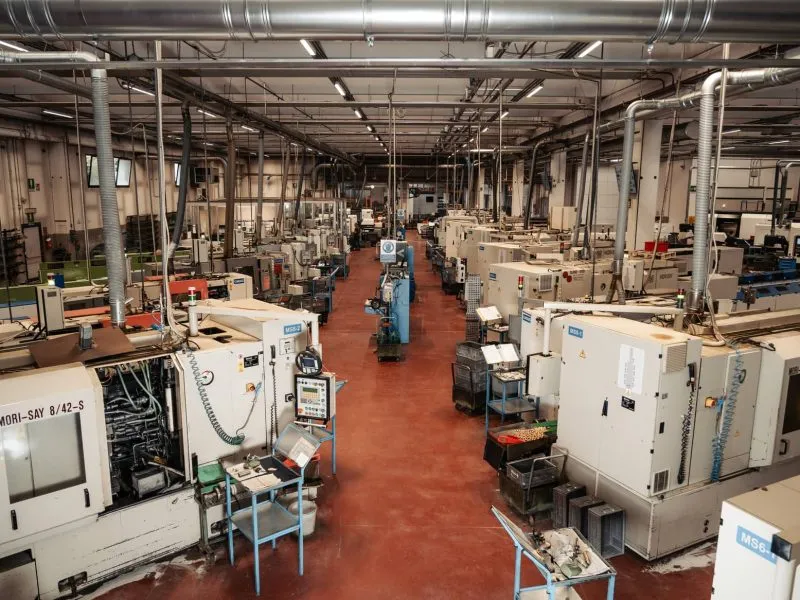
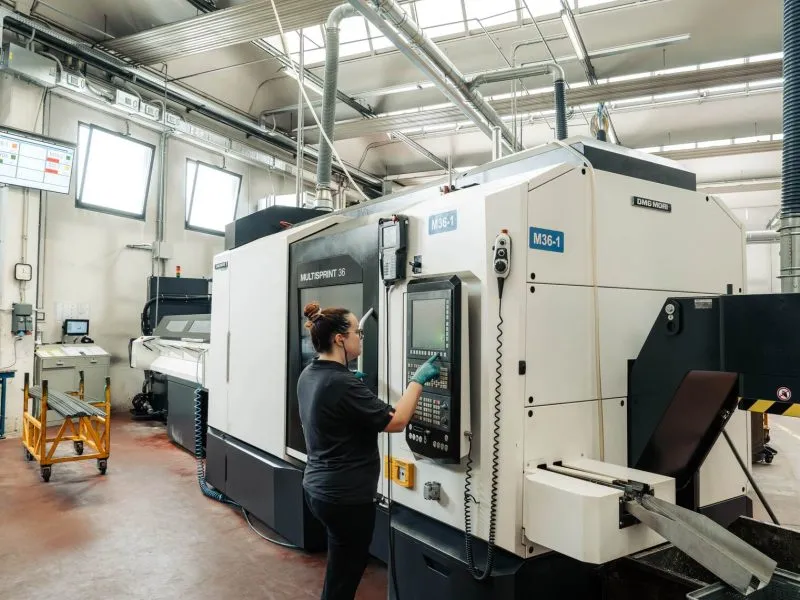
Sarbo dispone di centri di tornitura CNC che consentono di lavorare più pezzi in parallelo su mandrini distinti, mantenendo tempi ciclo estremamente contenuti e costanza dimensionale su grandi serie. A questa dotazione si affianca il tornio multimandrino CNC Multisprint 36 che rappresenta l’espressione più recente della tornitura avanzata: sei mandrini sincronizzati e controllo numerico integrato.
Su questa macchina il braccio robotico integrato è parte del ciclo. Fronte e retro del particolare vengono completati nella stessa lavorazione, senza riposizionamenti manuali, con un solo riferimento di partenza. Le quote che legano i due lati restano garantite per costruzione. La deposizione controllata del pezzo tutela le superfici finite, un requisito che diventa vincolante sui particolari lucidati o destinati ad accoppiamenti di precisione.
Il parco macchine comprende inoltre torni bimandrino a controllo numerico, torni a fantina mobile e transfer da barra CNC.
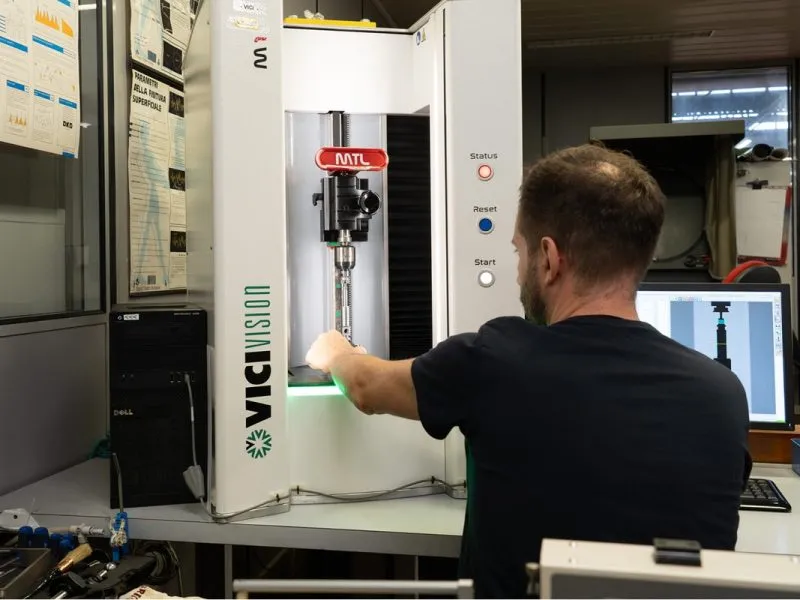
Essere un’azienda specializzata nella tornitura avanzata significa anche integrare il controllo qualità nel processo produttivo. Sarbo opera nel rispetto della certificazione ISO 9001:2015, con metodi operativi standardizzati e strumenti di misura evoluti. La verifica dimensionale non è concentrata a fine lotto: accompagna la produzione, dal controllo in macchina durante il ciclo fino alla verifica finale sul particolare pronto alla spedizione.
Contattaci per maggiori informazioni sulla tornitura avanzata.
FAQ sulla tornitura avanzata
Il settore medicale impone requisiti che poche lavorazioni riescono a soddisfare simultaneamente. La tornitura di precisione risponde su tre fronti.
Il primo è dimensionale. Strumenti chirurgici, componenti per dispositivi impiantabili e parti di apparecchiature diagnostiche richiedono tolleranze ristrette e finiture superficiali elevate. Una rugosità contenuta non è un requisito estetico: riduce l’adesione batterica e migliora la compatibilità con i processi di sterilizzazione.
Il secondo è la costanza. In ambito medicale il pezzo deve essere conforme ogni volta. La lavorazione in unico piazzamento e il controllo dimensionale in linea garantiscono che l’ultimo pezzo del lotto sia sovrapponibile al primo.
Il terzo è la tracciabilità. Ogni lotto deve essere riconducibile ai parametri di processo e ai rapporti di controllo. Un fornitore con sistema di gestione certificato fornisce questa documentazione come parte della fornitura.
Molti componenti medicali integrano geometrie complesse su dimensioni ridotte. Poterle realizzare in un’unica macchina riduce le manipolazioni e quindi i rischi di contaminazione e danneggiamento.
I materiali compositi si comportano in modo profondamente diverso dai metalli. Il primo problema è che non producono truciolo continuo: il materiale si frattura anziché deformarsi plasticamente. Ne derivano difetti caratteristici. La delaminazione tra gli strati è il più critico, perché compromette la resistenza strutturale senza essere sempre visibile. Si aggiungono lo sfilacciamento delle fibre sui bordi e le microfratture della matrice.
Il secondo problema è l’usura utensile. Le fibre di carbonio e di vetro sono fortemente abrasive. Gli inserti tradizionali si degradano rapidamente e richiedono utensili in diamante policristallino o con rivestimenti specifici.
Il terzo riguarda il calore. La matrice polimerica degrada a temperature relativamente basse. La refrigerazione tradizionale però non è sempre applicabile, perché alcuni compositi assorbono umidità. Occorre quindi lavorare con parametri che limitino il calore alla fonte, spesso ad alta velocità e basso avanzamento.
Il principio guida è che il robot va progettato insieme al ciclo.
La prima buona pratica riguarda la presa. Il sistema di afferraggio deve essere studiato sulla geometria reale del particolare e sulle superfici che possono essere toccate senza danno.
La seconda riguarda il tempo di manipolazione. Il trasferimento deve rientrare nel tempo mascherato del ciclo, cioè avvenire mentre la macchina sta lavorando. Se il robot allunga il tempo del ciclo, l’investimento non produce il beneficio atteso.
La terza riguarda la gestione delle anomalie. Il sistema deve riconoscere il pezzo mancante, la presa fallita e l’ostacolo imprevisto, e reagire fermandosi in condizione sicura. Sensori di presenza e controllo di forza sulla pinza sono componenti essenziali.
La quarta riguarda la sicurezza e la logica di ripartenza. Occorre definire in modo chiaro cosa accade al riavvio dopo un arresto, dove si trova il pezzo in lavorazione e come viene ripristinato lo stato della cella.
Infine va considerato il flusso a monte e a valle. Un robot integrato nella macchina è efficace solo se l’alimentazione barra e la gestione dei contenitori in uscita seguono lo stesso livello di automazione. La produttività di una cella si misura sull’anello più debole della catena.


 Torna su