




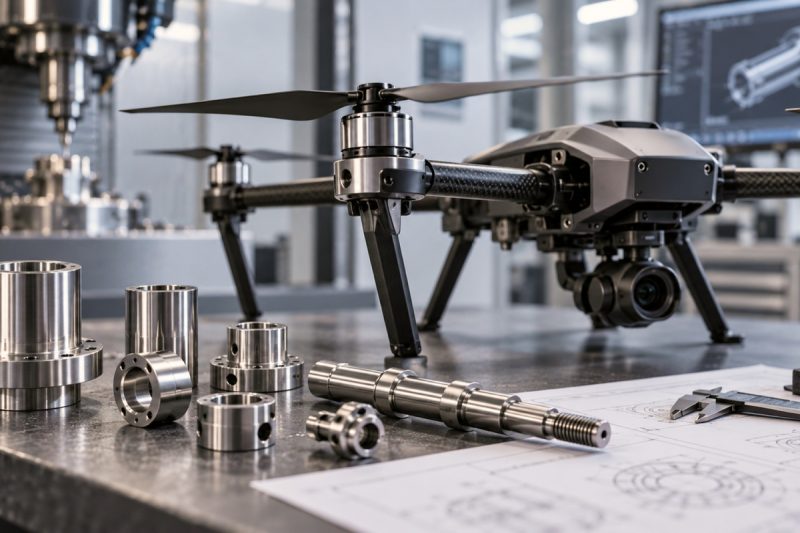
Nella progettazione di un velivolo senza pilota ogni grammo sottratto alla struttura si traduce in autonomia di volo, capacità di carico utile e reattività dinamica. La massa che non grava sul telaio è massa disponibile per la batteria o per il payload. È energia che i motori non devono spendere per sostenere il mezzo in volo. Questo vincolo condiziona l’intera catena produttiva e rende la tornitura dei componenti per droni un esercizio di equilibrio tra alleggerimento, resistenza meccanica e stabilità dimensionale.
Perché i componenti per droni impongono un approccio produttivo diverso
Un drone è una struttura leggera sottoposta a sollecitazioni cicliche ad alta frequenza. I rotori lavorano tipicamente tra i 4.000 e i 12.000 giri al minuto e trasmettono alla struttura un contenuto vibratorio costante. Le manovre in volo inoltre introducono carichi flessionali e torsionali su bracci, giunzioni e attacchi. Bisogna anche considerare un ciclo termico non trascurabile, dovuto al riscaldamento degli avvolgimenti motore e degli ESC. Nelle applicazioni agricole o marine i componenti per droni sono esposti a umidità, polveri abrasive e agenti chimici.
I particolari torniti destinati a questo settore non possono essere trattati come minuteria generica. Ogni pezzo deve conciliare sezioni ridotte e pareti sottili con un comportamento strutturale prevedibile, mantenere la geometria dopo le lavorazioni e i trattamenti. È necessario inoltre garantire una massa costante lotto dopo lotto. Differenze di peso tra componenti per droni simmetrici si traducono in squilibri che il sistema di controllo deve compensare, con dispendio energetico e usura asimmetrica.
Materiali per componenti per droni: densità, resistenza e lavorabilità
La selezione del materiale dei componenti per droni è il primo fattore che determina il rapporto tra peso e prestazione.
Componenti per droni in leghe di alluminio
Le leghe di alluminio della serie 6000, in particolare la 6082-T6, rappresentano lo standard per la maggior parte dei particolari strutturali torniti. Sono dotate di una densità intorno a 2,70 g/cm³, una buona resistenza meccanica, un’eccellente lavorabilità e un’ottima predisposizione all’anodizzazione.
Attacchi bracci, giunti di rotazione, alberi di gimbal hanno un carico specifico più elevato. Per questi componenti per droni si ricorre alle leghe della serie 7000, come la 7075-T6, che offre carichi di rottura superiori a 500 MPa a parità di densità. La minore resistenza alla corrosione rende quasi sempre necessario un trattamento superficiale protettivo.
Componenti per droni in ottone e bronzo
L’ottone e il bronzo mantengono un ruolo preciso anche in un contesto dominato dall’ossessione per il peso. Contatti elettrici, boccole, terminali di alimentazione, sedi di scorrimento e componenti per droni che richiedono conducibilità elettrica o basso attrito trovano nelle leghe di rame la soluzione tecnicamente corretta. La maggiore densità è compensata da dimensioni contenute e da prestazioni funzionali che l’alluminio non è in grado di offrire. Analogamente, gli acciai inossidabili austenitici e gli acciai legati restano indispensabili per perni, alberi, elementi di fissaggio e particolari soggetti a usura o a carichi concentrati. In questi componenti per droni la rigidezza e la resistenza a fatica prevalgono sul criterio del peso.
Componenti per droni in titanio
Il titanio e le sue leghe rappresentano la scelta di riferimento per i componenti più sollecitati, dove il rapporto tra resistenza meccanica e massa deve essere spinto al limite. Assicurano densità intermedia, carichi di rottura elevati e ottimo comportamento alla corrosione. Il costo della materia prima e di lavorazione ne circoscrive l’impiego a particolari critici o a produzioni di nicchia.
Tornitura da barra e strategie di alleggerimento
Nella produzione di componenti per droni il vero discrimine qualitativo non sta nella scelta del materiale ma nel modo in cui viene lavorato. L’alleggerimento strutturale si ottiene attraverso svuotamenti interni, riduzioni di sezione, tasche e pareti sottili che portano il particolare vicino al limite di deformabilità durante la lavorazione stessa. Un profilo con spessore di parete inferiore al millimetro tende a flettere sotto la pressione dell’utensile, a scaldarsi in modo non uniforme e a rilassare le tensioni residue del materiale una volta liberato dal serraggio. Il risultato è un pezzo che a controllo dimensionale risulta conforme e che, dopo qualche ora o dopo un trattamento termico, non lo è più.
Il controllo di questo comportamento passa da variabili che appartengono all’esperienza nella lavorazione. Incidono la geometria e l’affilatura degli utensili, i parametri di taglio e le strategie di sgrossatura progressiva, che distribuiscono la rimozione di truciolo invece di concentrarla. Contano altrettanto la refrigerazione ad alta pressione, per contenere il gradiente termico, e sequenze di lavorazione che mantengano il pezzo sostenuto il più a lungo possibile.
Macchine per la tornitura di componenti per droni
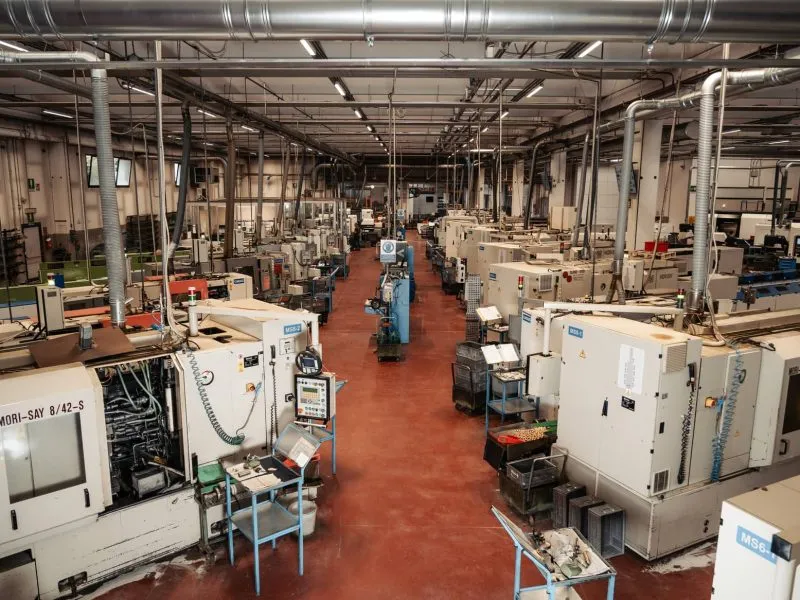
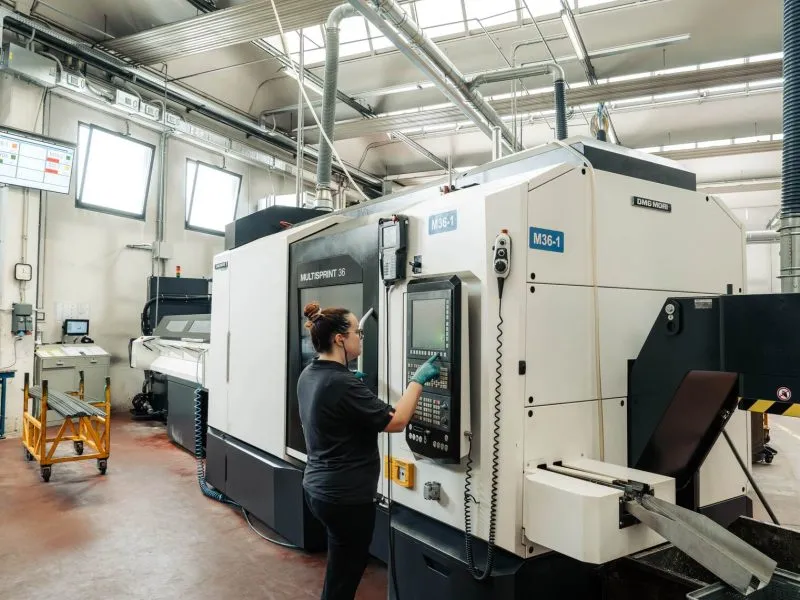
La configurazione della macchina per la tornitura dei componenti per droni incide in modo altrettanto determinante. I torni a fantina mobile consentono di lavorare particolari lunghi e snelli mantenendo il punto di taglio a ridosso della bussola di guida. Sono in grado di ridurre la flessione e garantiscono concentricità elevate su rapporti lunghezza-diametro critici. I centri di tornitura CNC con utensili motorizzati permettono di completare in un unico piazzamento operazioni di fresatura, foratura trasversale, filettatura e sagomatura. Eliminano gli errori di riposizionamento che su un supporto motore si tradurrebbero in disallineamento tra sede cuscinetto e piano di appoggio. I torni plurimandrino e multimandrino, infine, rendono economicamente sostenibili le produzioni di serie. Mantengono costanza dimensionale su volumi elevati, condizione essenziale quando lo stesso componente per droni viene montato in quattro, sei o otto posizioni simmetriche sullo stesso velivolo.
Tolleranze, concentricità e comportamento dinamico
Nei componenti per droni rotanti o in quelli che ospitano organi rotanti, la qualità si misura in termini di errore geometrico più che di quota nominale. Sedi cuscinetto, spallamenti e piani di riferimento devono essere controllati in concentricità e perpendicolarità rispetto all’asse di rotazione. Da lì dipendono l’assenza di giochi e l’uniformità del carico. Ogni scostamento si somma allo sbilanciamento residuo dell’elica e si traduce in un incremento delle vibrazioni trasmesse alla struttura.
Il tema è particolarmente sensibile perché le vibrazioni non degradano solo la meccanica: interferiscono con gli accelerometri e i giroscopi dell’unità inerziale. Introducono rumore nei dati di navigazione e compromettono la stabilizzazione delle immagini nei sistemi di ripresa. Un componente meccanicamente preciso migliora la qualità del dato acquisito. Per questa ragione le specifiche di planarità, perpendicolarità e rugosità superficiale nei componenti per droni devono essere definite a disegno e verificate strumentalmente, non desunte dalla generica classe di tolleranza.
Trattamenti superficiali e resistenza in esercizio
Sui particolari in alluminio l’ossidazione anodica dura incrementa in modo sostanziale la resistenza all’usura e alla corrosione senza incidere in modo significativo sulla massa. Occorre però considerare l’effetto dimensionale: lo strato anodico cresce sia verso l’esterno sia verso l’interno del substrato, alterando le quote finali di circa la metà dello spessore nominale. Su accoppiamenti di precisione questa variazione va compensata in fase di lavorazione.
Per gli acciai inossidabili la passivazione ripristina il film protettivo alterato dalla lavorazione. Su acciai legati e leghe di rame la scelta tra zincatura, nichelatura chimica o rivestimenti specifici dipende dall’ambiente operativo e dalla presenza di contatti elettrici o di accoppiamenti tra materiali dissimili.
Il lavaggio finale con tecnologie a ultrasuoni o sottovuoto ad alcoli modificati completa il ciclo. Garantisce l’assenza di residui oleosi e particellari su componenti per droni che entrano in contatto con elettronica, cuscinetti e sistemi ottici.
Sarbo: tornitura di precisione per componenti per droni
Sarbo è partner di riferimento nella torneria automatica di precisione e nella produzione di minuterie metalliche tornite. Oltre cinquant’anni di attività hanno consolidato un know-how che si esprime in un parco macchine articolato e compatibile con la produzione di componenti per droni. I torni a fantina mobile consentono di realizzare perni e alberi snelli mantenendo concentricità elevate. I centri di tornitura CNC completano in un unico piazzamento supporti motore e flange che integrano tornitura, foratura trasversale e filettatura. La tecnologia plurimandrino rende sostenibili i volumi quando lo stesso particolare va replicato su più bracci del velivolo.
L’esperienza maturata in ambiti dove tolleranze ristrette e continuità di fornitura sono la norma, dall’automotive al medicale, si rivela di grande utilità anche nella produzione di componenti per droni. Si traduce nella capacità di gestire alleggerimenti spinti, accoppiamenti in classe stretta e requisiti di pulizia superficiale.
Contattaci per maggiori informazioni.
FAQ sulla tornitura di componenti per droni
La risposta dipende dalla funzione del particolare. Per gli elementi strutturali, come supporti motore, distanziali, giunti braccio e flange, la scelta ricade generalmente sulle leghe di alluminio. La 6082-T6 offre il miglior compromesso tra lavorabilità, costo e resistenza, mentre la 7075-T6 si adotta dove il carico specifico o i vincoli di sezione richiedono caratteristiche meccaniche superiori. Per contatti elettrici, boccole, terminali e sedi di scorrimento l’ottone e il bronzo restano tecnicamente insostituibili, grazie a conducibilità e comportamento tribologico che l’alluminio non replica.
Perni, alberi e organi soggetti a usura o a carichi concentrati si realizzano in acciaio inossidabile o legato, accettando la maggiore densità in cambio di rigidezza e resistenza a fatica.
Il titanio trova impiego su componenti critici di piattaforme professionali, dove il rapporto resistenza-peso giustifica il costo.
Il criterio corretto non è individuare il materiale più leggero in assoluto, ma quello che consente la sezione minima compatibile con il carico previsto e con il ciclo di lavorazione.
Il primo criterio da esaminare è la coerenza tra il parco macchine e la tipologia di particolare da produrre. Un componente per droni snello ad alta concentricità richiede torni a fantina mobile. Un pezzo che integra tornitura e fresatura richiede centri con utensili motorizzati. Una produzione di serie elevata richiede tecnologia plurimandrino.
Il secondo indicatore è la capacità metrologica, ovvero la disponibilità di strumenti di misura adeguati, di procedure di controllo formalizzate e di documentazione dei risultati.
Il terzo parametro da valutare è l’integrazione del ciclo. Un fornitore che gestisce internamente o attraverso partner qualificati trattamenti, lavaggio, controllo e logistica riduce il numero di interlocutori, i tempi di attraversamento e il rischio di dispersione delle responsabilità.
Il quarto fattore da considerare, spesso decisivo, è l’atteggiamento in fase di industrializzazione. Un partner che analizza il disegno, segnala criticità realizzative e propone ottimizzazioni prima dell’avvio della produzione previene costi e ritardi che emergerebbero altrimenti a serie già lanciata.
Il supporto motore è un componente in cui convergono requisiti geometrici, strutturali e di massa. Nella pratica progettuale si lavora abitualmente su leghe di alluminio 6082-T6 o 7075-T6. Gli interassi di fissaggio seguono gli standard dei motori brushless più diffusi, tipicamente 16×16, 19×19 o 25×25 millimetri. I fori per viteria metrica M3 si realizzano con tolleranza H8, oppure si filettano direttamente nel particolare quando lo spessore lo consente.
La sede del cuscinetto o dell’albero richiede tolleranza H7. La concentricità rispetto all’asse di riferimento va contenuta entro due centesimi di millimetro, con rugosità superficiale nell’ordine di Ra 0,8 micron. Il piano di appoggio del motore deve rispettare una perpendicolarità di tre-cinque centesimi rispetto allo stesso asse. Oltre quel limite l’errore angolare si traduce in disallineamento del rotore.
Sugli alleggerimenti, spessori di parete residui compresi tra 0,8 e 1,5 millimetri sono realizzabili con buona ripetibilità, purché il ciclo di lavorazione preveda una sgrossatura equilibrata e un’adeguata gestione delle tensioni residue. Il trattamento superficiale di riferimento è l’ossidazione anodica dura tra dieci e venti micron.


 Torna su